金屬加工所使用的刀具,可依加工方式區分為研削工具與切削工具。研削工具包含砂輪、磨棒、鋸片、搪磨石等,主要利用磨粒與工件高速相對運動進行材料去除;切削工具則包含車刀、銑刀、鑽頭、搪削工具、螺紋工具、齒切工具、拉削工具,以及CNC數控刀柄等。 本文節錄自【切削工藝第10期】七駿科技股份有限公司 李啟樂董事長所撰文。
研削工具與切削工具有哪些及應用在哪些產業?
研削與切削工具雖然都用於材料加工,但加工方式與適用條件並不相同。研削工具主要透過磨粒進行材料去除,適合高硬度、高脆性及高精度加工;切削工具則依車削、銑削、鑽削等加工方式,發展出不同刀具形式。
研削工具
研削工具係指磨粒料為媒介之加工刀具,涵蓋各種形式,包含砂輪、磨棒、鋸片、搪磨石等,廣泛應用於金屬、陶瓷、玻璃、半導體等材料之精磨加工。此類工具透過磨粒與工件間高速相對運動進行材料去除,具備研削深度小、表面精度高等特徵,特別適合應用於高硬度與高脆性材料。
依磨粒材質可分為傳統磨料(如氧化鋁、氧化矽)與超級磨料(super abrasives);後者包括鑽石與立方氮化硼(CBN),具有極高的硬度、熱穩定性與化學惰性,可在高負載、高速加工條件下保持切削性能,適用於難加工材料與高精度加工需求。
切削工具
切削工具主要為車削工具、銑削工具、鑽削工具、搪削工具、鉸削工具、螺紋工具、齒切工具、拉削工具、鋸切工具、鑽石工具、CNC數控刀柄等行業。
切削工具為一般金屬及非金屬材料,加工的需求產業有:機械零件、精密模具、汽機車零件、航太軍工、新能源、電子通信、鐘錶眼鏡、運動器材、醫療器械等等。
主要應用在哪些產業?
- 航太及軍工產業:著重高強度難削材料、高耐熱性與耐磨耗加工。
- 半導體產業:重視尺寸穩定性、加工精度及高耐磨耗性。
- 新能源產業:著重大型複雜零件、高效率加工及刀具壽命。
- 醫療器械產業:以微小型、高精密切削工具需求為主。
- 汽機車產業:因電動車與輕量化需求,帶動鋁合金高性能刀具應用。
- 精密模具產業:朝高精、高硬、高速加工發展,應用於電子通信、汽機車、新能源及醫療器械等領域。
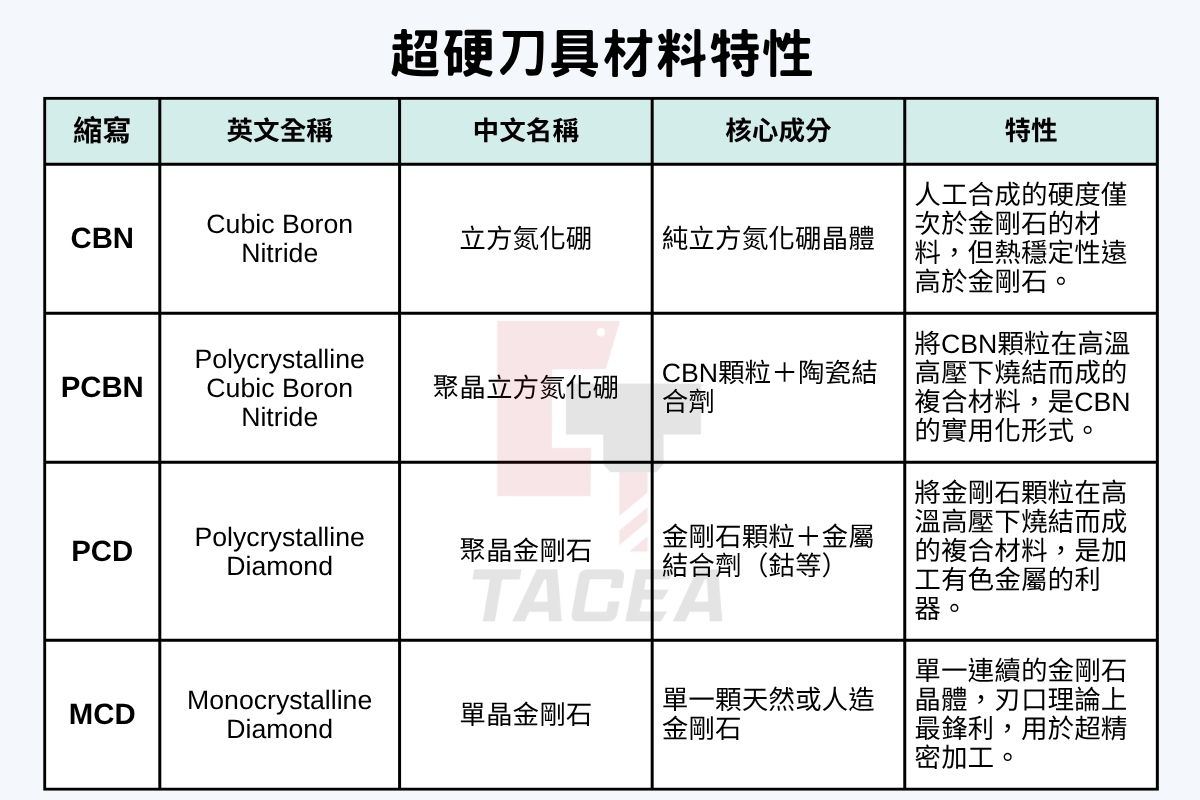
超硬刀具材料特性與應用
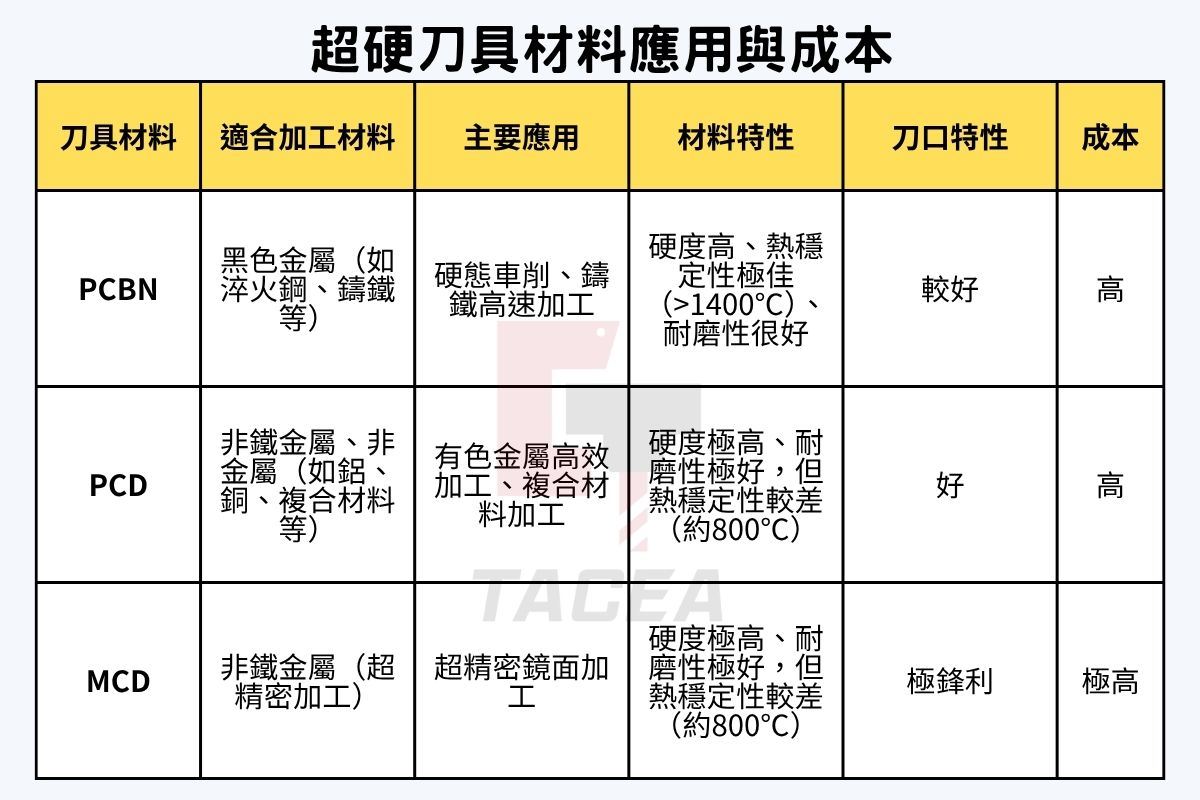
面對高硬度材料、高精度加工及長時間切削需求,刀具材料的硬度、熱穩定性、耐磨性及刀口鋒利度,都會影響實際加工表現。不同超硬刀具材料各有適合的加工對象,例如PCBN主要應用於淬火鋼、鑄鐵等黑色金屬;PCD適合鋁、銅及複合材料等非鐵金屬與非金屬加工;MCD則多用於超精密鏡面加工。
超硬材料主要包括兩大類:
- 金剛石及其聚晶複合材料(如PCD、MCD、CVD金剛石)
- 立方氮化硼及其聚晶複合材料(如PCBN)
不同材料在硬度、熱穩定性、耐磨性、刀口鋒利度及適用工件上有所差異,可依加工材料與精度需求選擇適合的刀具材料。下表整理PCBN、PCD與MCD的主要特性與應用差異。
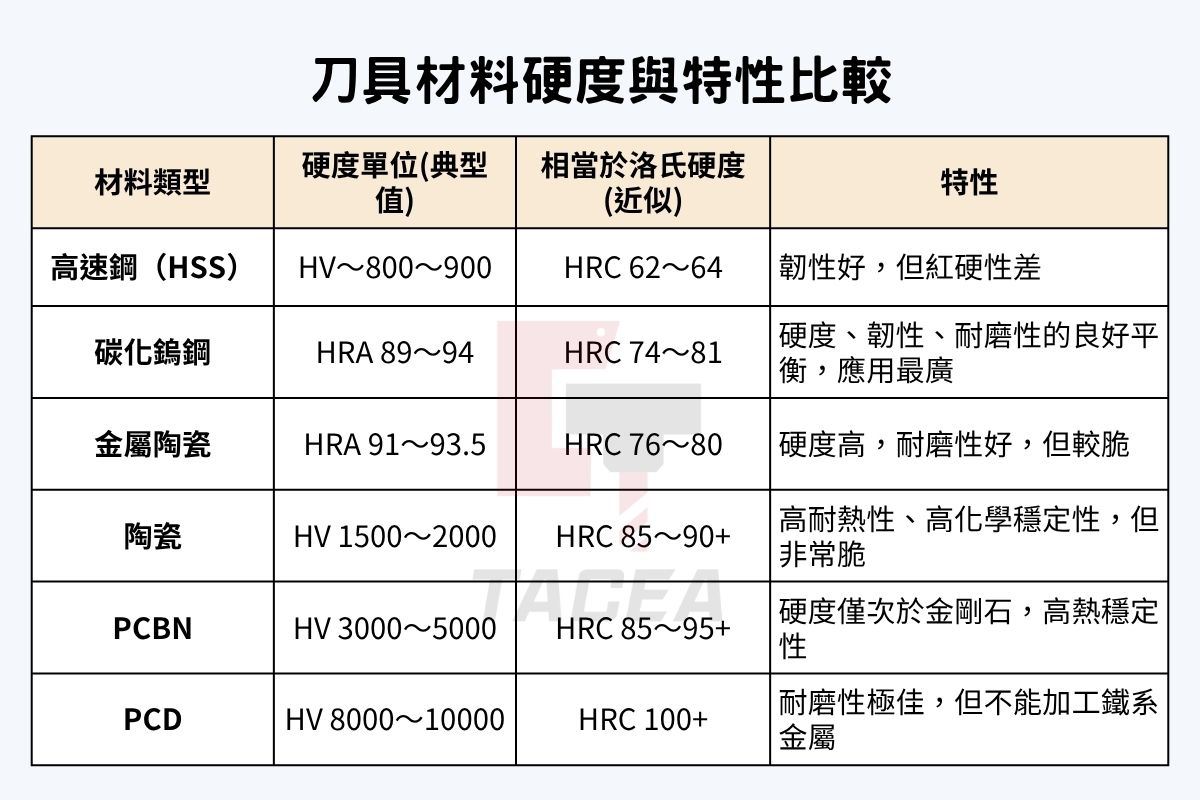
刀具材料硬度與特性比較
不同刀具材料的硬度、韌性、耐磨性及耐熱性不同,也會影響實際適用的加工材料。從高速鋼、碳化鎢鋼到PCBN與PCD,可看出材料硬度逐步提高,但實際選用仍需配合工件材料與加工條件。
不同刀具及工件材料切削參數建議
不同工件材料的硬度與加工特性不同,因此在切削速度、進給量、刀具材料及塗層選擇上也有所差異。以下分別整理碳化鎢鋼刀具、超硬刀具及陶瓷刀具的切削參數與應用建議,作為不同材料加工時的參考。
※重要聲明:以下參數為通用起始建議值,實際加工中需根據機床剛性、裝夾穩定性、冷卻條件等因素進行調整。務必遵循「由低到高」的調試原則。
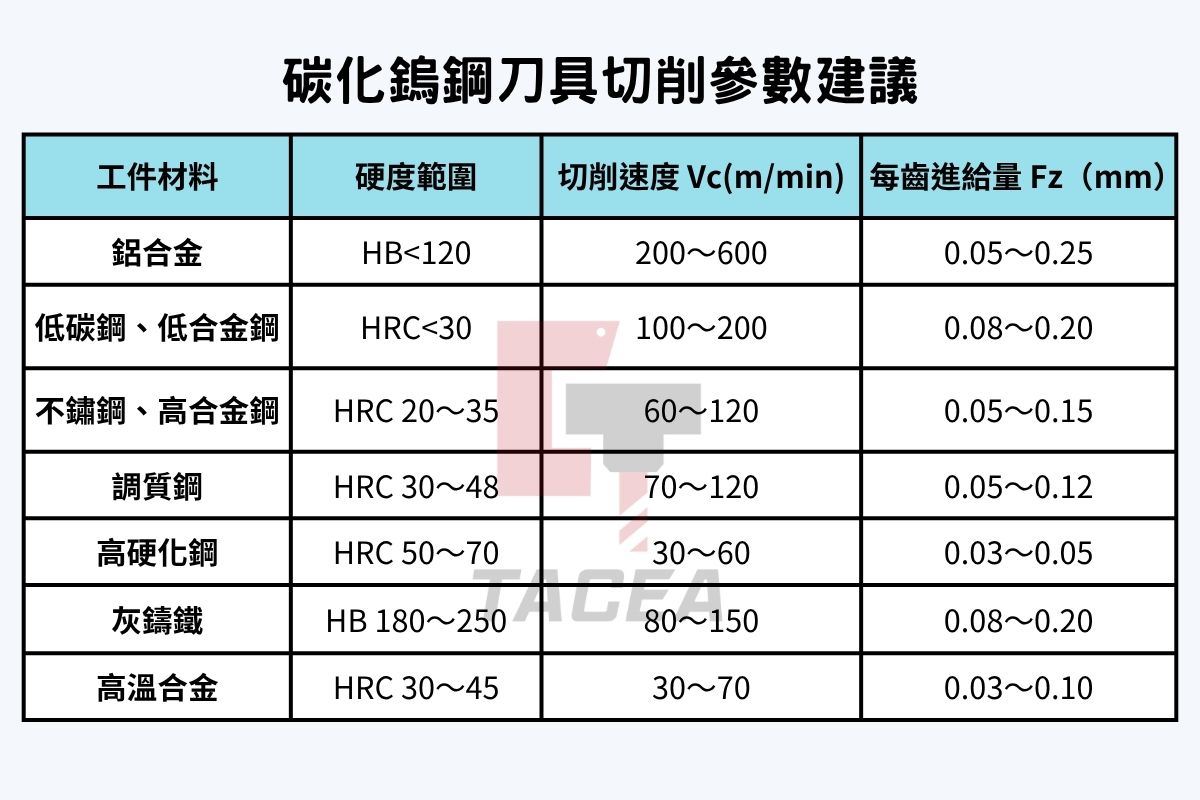
碳化鎢鋼刀具切削參數建議
碳化鎢鋼刀具可應用於鋁合金、鋼材、不鏽鋼、鑄鐵及高溫合金等不同材料。隨著工件硬度與材料特性改變,切削速度、每齒進給量及適用塗層也需要配合調整。
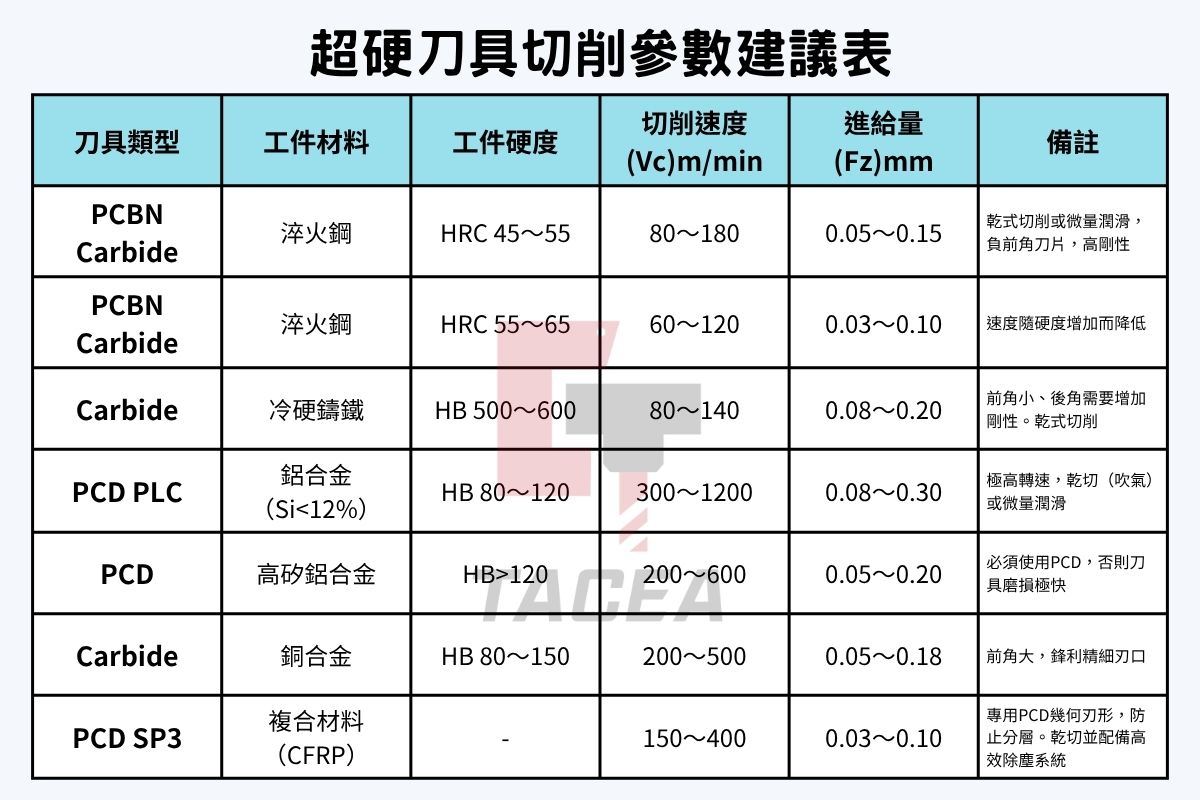
超硬刀具參數建議
針對淬火鋼、冷硬鑄鐵、鋁合金、銅合金及CFRP複合材料,可依工件硬度與材料性質選擇PCBN、PCD或Carbide刀具,並搭配不同的切削速度與進給量。
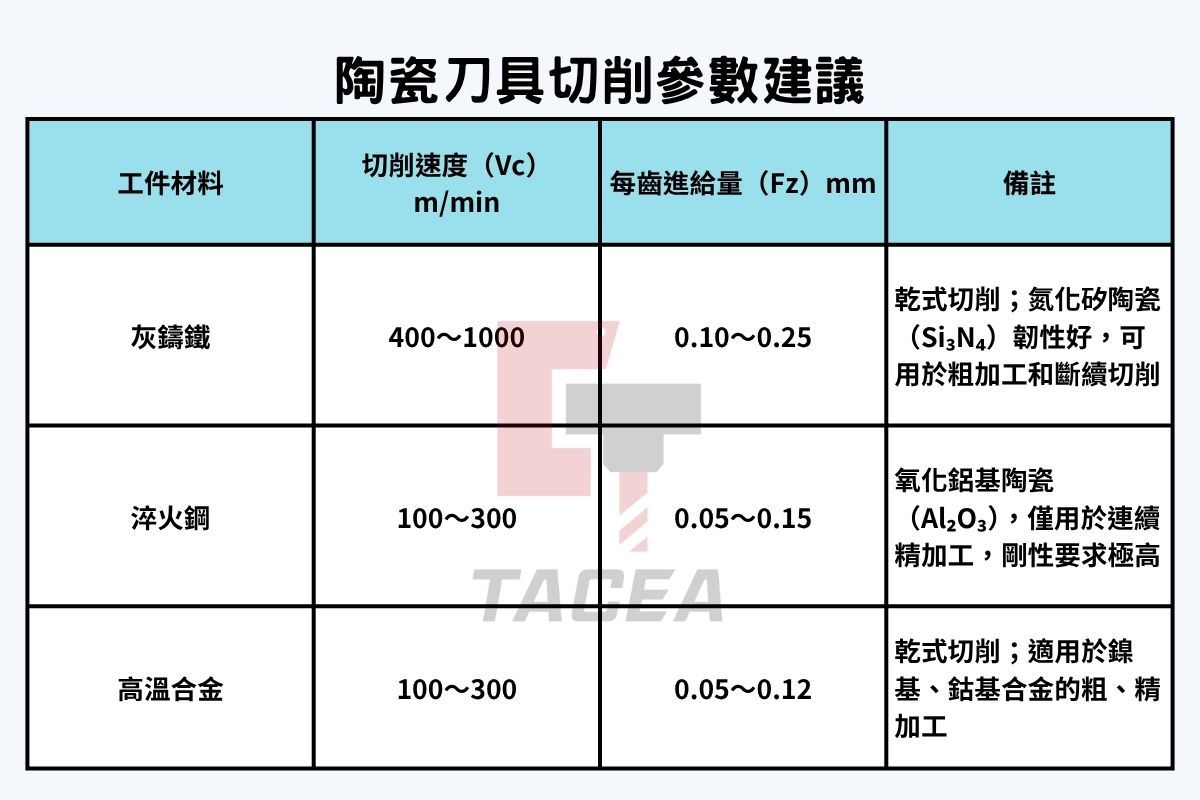
陶瓷刀具參數建議
陶瓷刀具主要應用於灰鑄鐵、淬火鋼及高溫合金加工,不同陶瓷材料在韌性與適用加工方式上也有所差異。